Листовая обработка для электроники и оборудования
Изготовление деталей из алюминия 5052: точность для корпусов и электроники
Производим корпуса, панели и шасси из алюминия 5052 с учетом требований к весу, коррозионной стойкости и формовке. Проверяем конструкцию до запуска, чтобы согласовать резку, гибку, сварку и финишное покрытие.
- 0,8–6 мм толщина листа по исходному проекту
- STEP / DXF файлы для DFM-проверки
- 1 день срок ответа на запрос
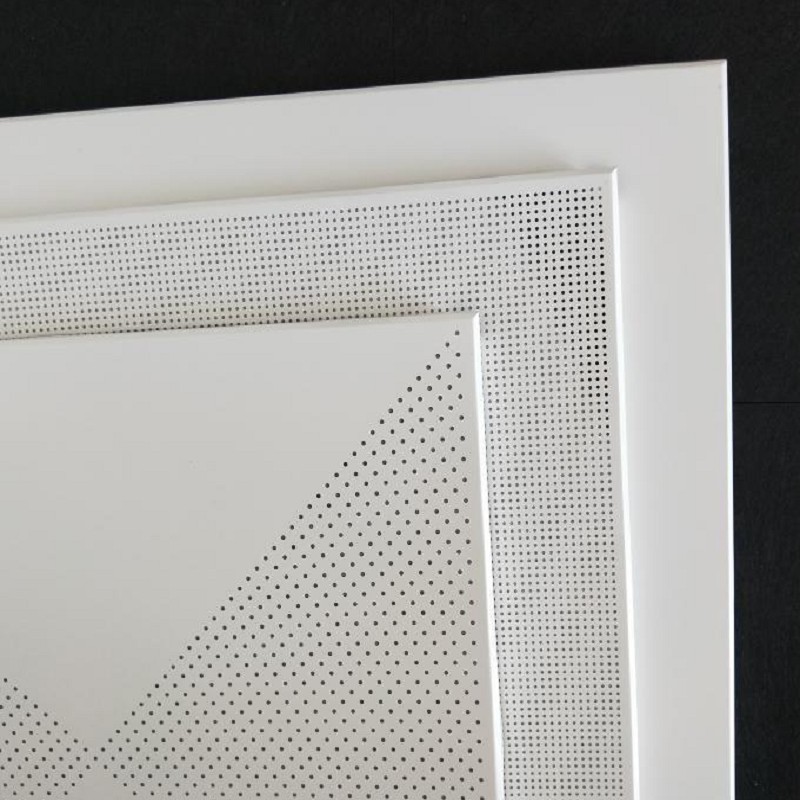
От раскроя листа до готовой детали с подготовкой под декоративное и защитное покрытие.
Материал в работе
Почему для корпусов выбирают 5052
Сплав Al-Mg сочетает малый вес, коррозионную стойкость и пластичность, востребованную при изготовлении сложных коробчатых деталей, шасси и панелей. Он хорошо подходит для формовки и сварной сборки, но качество гиба зависит от сочетания состояния материала, толщины листа и направления проката.
Гибкость конструкции
Состояния H32 и O дают разные сочетания прочности и пластичности — учитываем это при выборе процесса и проверке чертежа.
Меньше масса изделия
Плотность сплава — 2,68 г/см³. Это помогает снижать вес оборудования без отказа от металлического корпуса.
Прочность и свариваемость
Предел прочности 230–260 МПа и хорошая свариваемость подходят для конструктивных элементов и сборки корпусов.
Внимание к риску трещин
Пластичность не отменяет ограничений гибки: радиус, направление раскроя и состояние листа важно проверить до производства.
Технологическая цепочка
От точного раскроя до готовой поверхности
Подбираем последовательность операций под геометрию детали и требования к внешнему виду.
Чистый раскрой с защитой листа
Волоконный лазер позволяет получать кромки с минимальным гратом и уменьшать объем последующей зачистки. Защитная пленка помогает сохранить поверхность перед финишной отделкой.
Радиусы и ориентация раскроя
До запуска проверяем чертежи, подбираем R-углы с учетом толщины и учитываем направление проката при размещении деталей на листе. Это снижает риск микротрещин и разрывов при сложной формовке.
Сварная сборка и финишная обработка
Для соединения деталей применяем аргонодуговую сварку TIG. По требованиям проекта интегрируем запрессовочный крепеж и подготавливаем изделие к анодированию или порошковой окраске.
Параметры покрытия, состояние алюминия и требования к внешнему виду согласуются по чертежу до запуска заказа.
DFM до производства
Согласуйте технологичность, прежде чем запускать партию
Проверка STEP- или DXF-файлов помогает заранее оценить жесткость конструкции, снизить риск брака на гибах и эффективнее использовать материал. Особое внимание уделяем состоянию сплава, толщине листа и направлению гибки.
-
01
Подбираем толщину
От 0,8 до 6 мм с учетом жесткости детали.
-
02
Проверяем гибы
Сверяем радиусы и направление волокон для снижения риска трещин.
-
03
Оптимизируем раскрой
Сокращаем отходы, влияющие на стоимость партии.
Области применения
Детали для электроники, связи и легкого оборудования
Телекоммуникационные корпуса
Коробчатые детали с точной посадкой крышек и возможностью создания защищенных конструкций.
Панели и лицевые поверхности
Детали с требованиями к чистоте поверхности и подготовке под анодирование или порошковую окраску.
Шасси и легкие корпуса
Формованные компоненты, где важны сочетание прочности и малого веса, в том числе для мобильного оборудования.
Расчет стоимости
Обсудим детали вашего проекта
Направьте техническое задание в Hengtai Leading Technology. Ответим в течение одного рабочего дня.
Адрес:
Электронная почта:
Чтобы подготовить расчет, приложите
- 01Чертеж в PDF и 3D-модель в STEP или IGES.
- 02Требуемый объем партии.
- 03Спецификацию материала: толщину и состояние сплава 5052.
- 04Требования к финишной обработке: анодирование, окраску или шлифовку.