Механическая обработка алюминия
Алюминий 6061 для точных конструкционных узлов
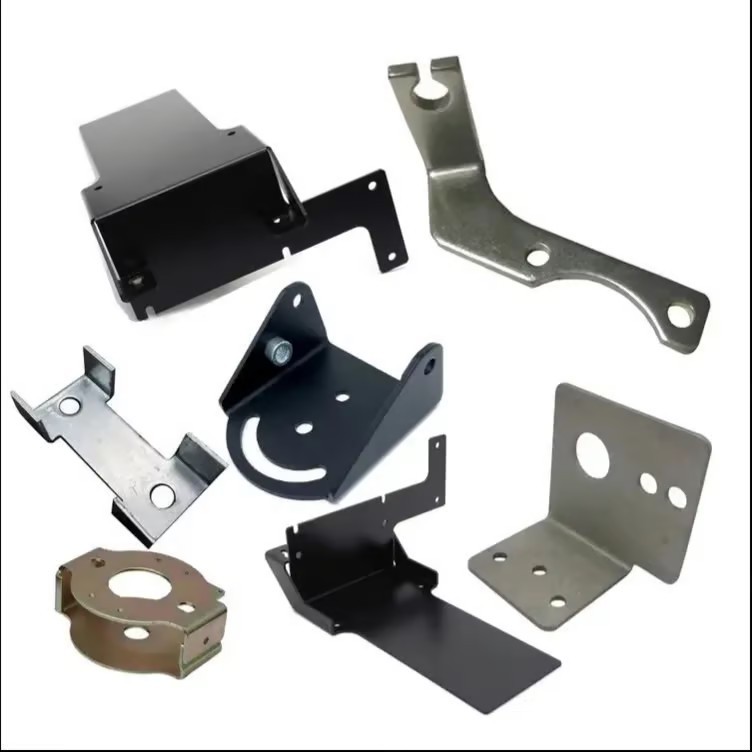
Изготавливаем корпуса, кронштейны и несущие элементы для промышленного оборудования. Подбираем технологию обработки с учетом геометрии, посадок и условий работы детали — чтобы обеспечить стабильную сборку, а не просто снять материал по чертежу.
Принимаем чертежи и модели в форматах STEP, IGES и PDF.
Материал в цифрах
Характеристики 6061-T6
Параметры помогают оценить материал на этапе проектирования. Итоговая пригодность зависит от нагрузок, геометрии детали и выбранного состояния сплава.
- Плотность
- 2,70 г/см³
- Предел текучести
- 276 МПа
- Модуль упругости
- 68,9 ГПа
- Обрабатываемость
- Высокая, короткая стружка
- Сварка TIG/MIG
- Хорошая свариваемость
- Анодирование
- Хорошая реакция, однородный цвет
Производственные возможности
Обработка, рассчитанная на собираемость
Для конструкционных деталей важны не только размеры на чертеже, но и то, как они сохраняются после обработки и работают в сборке.
Фрезеровка и сверление
Подбираем режимы резания и последовательность операций, чтобы ограничить внутренние напряжения и риск деформации после снятия материала. Особое внимание — посадочным местам подшипников и направляющих.
Нарезка резьбы
Согласуем режим обработки и применение СОЖ, чтобы уменьшить налипание стружки на метчик и сохранить профиль резьбы для надежного винтового соединения под нагрузкой.
Проверка критических размеров
Для деталей с жесткими допусками контролируем геометрию по ходу производства. Это помогает выявлять отклонения до завершения партии и поставлять детали, готовые к сборке без подгонки.
Инженерный выбор
Когда 6061 — практичное решение
6061 часто выбирают для промышленных и электронных конструкций, механических опор и других деталей с точными отверстиями и крепежными элементами. Он хорошо обрабатывается и подходит для последующего анодирования.
- 01 Нужна эффективная обработка сложного контура с большим объемом съема материала.
- 02 Расчетные нагрузки умеренные, а более высокая прочность 7075 не оправдывает дополнительные затраты.
- 03 Для защиты поверхности или требований к внешнему виду предусмотрено анодирование.
Важно учесть в проекте
Гибка 6061 требует оценки состояния и радиуса
Состояние материала, толщина листа и радиус изгиба напрямую влияют на результат. При гибке 6061-T6 возможны микротрещины на внешней стороне изгиба, поэтому технологию следует проверить до запуска детали.
Что проверяем перед изготовлением
- Материал:состояние сплава, включая возможность применения T4 для гибки с последующей термообработкой.
- Толщина:ее влияние на допустимую геометрию операции.
- Радиус R:его достаточность для снижения риска повреждения структуры металла.
Окончательную технологию гибки определяем по конкретному чертежу и требованиям к детали.
Подготовка производства
Быстрее от чертежа до запуска
Четко обозначенные критические размеры и требования к шероховатости помогают исключить лишние операции, сократить цикл и снизить себестоимость без потери качества.
Передайте модель
Подойдут STEP, IGES или PDF с размерами и требованиями к поверхности.
Укажите приоритеты
Отметьте критические отверстия, посадочные места, допуски и покрытия.
Получите оценку
Инженеры проверят технологичность и предложат варианты оптимизации до производства.
Подготовьте запрос
Что приложить к RFQ
Чем точнее исходные требования, тем предметнее технологический аудит и расчет стоимости.
Чертежи и допуски
Укажите требования к критическим отверстиям, посадочным местам и шероховатости.
Покрытие
Отметьте необходимость анодирования или порошковой окраски.
Объем заказа
Уточните количество: рассматриваем как прототипы, так и серийные партии.
Если обнаружим возможность упростить обработку, снизить ее стоимость или улучшить конструкцию детали, предложим изменения до начала производства.
Обсудить проект
Получите расчет и инженерную оценку
Отправьте спецификацию — специалисты Hengtai Leading Technology проверят требования к обработке и подготовят коммерческое предложение.
Email:
Адрес производства: