Услуги пробивки отверстий на станках с ЧПУ
Hengtai Leading Technology специализируется на промышленной пробивке отверстий в листовом металле. Обеспечиваем высокую точность позиционирования и стабильную повторяемость при производстве вентиляционных панелей, электротехнических корпусов, передних панелей и перфорированных деталей сложной геометрии.
- Толщина листа
- 0.5–6 мм
- Материалы
- Сталь, нержавейка, алюминий
- Форматы файлов
- DXF · DWG · STEP
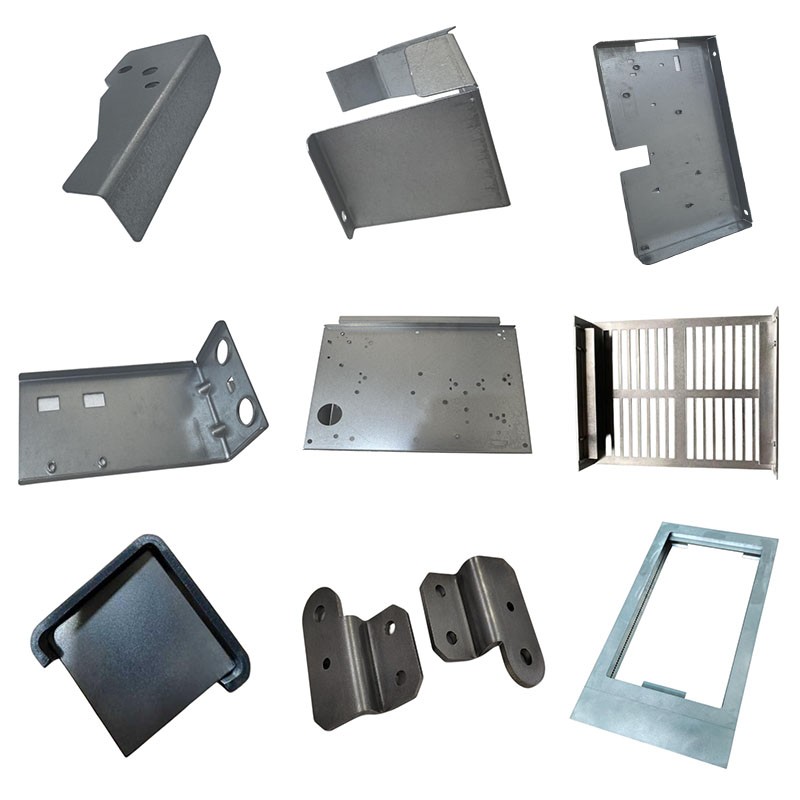
Технология пробивки и преимущества метода
Пробивка отверстий — это процесс вырубки металла с помощью пуансона и матрицы под высоким давлением.
Без термического влияния
В отличие от термических методов резки, механическая пробивка не создаёт зон термического влияния: исключается коробление материала и изменение микроструктуры металла по краям отверстий.
Экономика серии
Для серийных заказов это наиболее экономически эффективный способ получения отверстий правильной формы: круглых, квадратных, прямоугольных или фасонных.
Наши производственные возможности
Станочный парк позволяет работать с широким спектром материалов, включая холоднокатаную сталь, нержавеющую сталь и алюминиевые сплавы.
Листовой металл
Толщина от 0.5 мм до 6 мм.
Высокая плотность перфорации
Реализация сложных сеток отверстий с минимальными перемычками.
Стабильность размеров
Допуски на межосевые расстояния соответствуют промышленным стандартам точности — критично для сборки корпусных изделий.
Револьверные головки
Быстрая автоматическая смена инструмента позволяет пробивать отверстия разных диаметров и форм в одном цикле без остановки станка.
Когда пробивка эффективнее лазерной резки
Выбор в пользу пробивки оправдан при задачах, где важна стоимость единицы продукции и физические свойства края отверстия.
-
1
Серийность
При производстве больших партий деталей стоимость одного отверстия при пробивке значительно ниже, чем при лазерной резке.
-
2
Отсутствие наплава
Края отверстий получаются чистыми, без грата, что исключает необходимость дополнительной механической зачистки.
-
3
Формовка
Одновременно выполняем формовку жалюзи, зенковку отверстий и вытяжку рёбер жёсткости — это невозможно при обычной лазерной резке.
-
4
Свойства материала
Отсутствие нагрева исключает риск закалки кромок — важно для деталей, подвергающихся последующей гибке или сварке.
Вентиляционные панели и корпуса
Мы часто выполняем заказы на панели с высокой плотностью отверстий. Пробивка позволяет создавать регулярные сетки отверстий с высокой скоростью. При проектировании рекомендуем учитывать минимально допустимое расстояние между отверстиями, чтобы сохранить несущую способность листа и избежать деформации перемычек в процессе штамповки.
Учёт последующей гибки
Важно учитывать расположение отверстий относительно линий гиба: слишком близко к линии сгиба отверстие может деформироваться. Наши инженеры анализируют чертежи на этапе подготовки производства, чтобы геометрия отверстий осталась неизменной после всех этапов обработки.
Контроль качества и точность
Каждая партия проходит проверку на соответствие чертежам заказчика. Мы контролируем:
- Диаметр и форму отверстий.
- Точность межосевых расстояний.
- Отсутствие заусенцев и деформаций поверхности.
- Параллельность и перпендикулярность кромок.
Подготовка данных для заказа
Для оперативной оценки стоимости проекта направьте техническое задание в формате DXF, DWG или STEP. При подготовке файлов убедитесь в следующем:
- Контуры деталей замкнуты.
- Указана толщина и марка материала.
- Обозначены критические допуски на размеры отверстий.
- Указаны требования к чистоте поверхности (если требуется дополнительная обработка).
Запрос коммерческого предложения
Чтобы получить расчёт стоимости и сроки изготовления, отправьте ваш запрос. Наши специалисты свяжутся с вами для уточнения деталей заказа, выбора оптимального инструмента и согласования графика поставок.
Мы работаем с чертежами любой сложности и готовы проконсультировать по вопросам оптимизации конструкции для снижения себестоимости пробивки.
- Электронная почта
- Адрес производства