Контрактное производство по чертежам
Изготовление изделий из нержавеющей стали AISI 304
Производим корпуса, шкафы, панели, кронштейны и сварные узлы для оборудования, электротехники и пищевых машин. Помогаем пройти путь от инженерного чертежа до готовой детали, уделяя особое внимание геометрии и внешнему виду поверхности.
- 0,5–6,0 ммтолщина листа
- ±0,1 ммдопуск лазерной резки
- DXF / STEPформаты для оценки
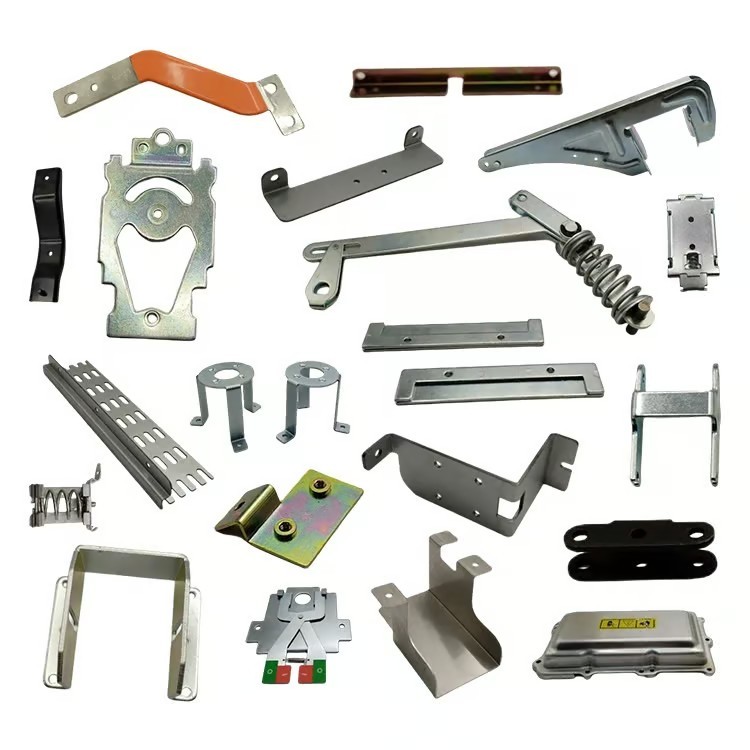
Внешний вид и точность — часть технического задания
Согласуем толщину, обработку поверхности, требования к сварным швам и объём партии до запуска в производство.
Технические возможности
Обработка AISI 304 под требования проекта
Параметры изготовления согласуются с чертежом и техническим заданием. Подбор режима учитывает толщину материала, назначение детали и требования к её внешнему виду.
| Параметр | Возможности | Для вашего проекта |
|---|---|---|
| Толщина листа | 0,5–6,0 мм | Подбор требуемой жёсткости конструкции |
| Лазерная резка | Допуск ±0,1 мм | Чистые кромки и точная подгонка перед сваркой |
| Гибка на ЧПУ | Углы 90°–175° | Повторяемость размеров с учётом пружинения материала |
| Сварка | TIG и лазерная | Подбор способа под герметичность и видимость шва |
| Поверхность | Шлифованная, матовая, зеркальная | Обработка по требованиям к готовому изделию |
При рассмотрении замены марки стали соответствие подтверждается отдельно по химическому составу, механическим свойствам и требованиям проекта. Прямое соответствие марок без такой проверки не предполагается.
Контроль качества
Защита поверхности и стабильная геометрия
Нержавеющей стали нужен чистый технологический процесс. Исключаем прямой контакт AISI 304 с углеродистой сталью на этапах производства, чтобы снизить риск появления ржавых пятен на готовых деталях.
Обсудить требования к поверхностиСнижение риска деформации
При TIG-сварке применяем импульсные режимы и медные подкладки для отвода тепла. Это помогает ограничивать поводки на тонких панелях и кронштейнах.
Защита от царапин
Сохраняем защитную плёнку на листе до отгрузки. Согласуем финишную шлифовку и зачистку, чтобы сохранить требуемый вид лицевых поверхностей.
Обработка после сварки
При необходимости удаляем цвета побежалости, зачищаем швы вровень с основным металлом и выполняем пассивацию.
Повторяемость в партии
Оснастка для серийных корпусов и шкафов помогает выдерживать идентичность деталей, расположение крепёжных отверстий и геометрию гибов.
Полный цикл
От раскроя до готового узла
Объединяем операции в одном производственном процессе, чтобы вы получили деталь или сборку, соответствующую чертежу и требованиям к финишной обработке.
-
Этап 01
Лазерный раскрой
Точная подгонка заготовок и подготовка кромок под сварку.
-
Этап 02
Гибка на ЧПУ
Учитываем коэффициенты гиба и пружинение AISI 304; точность размеров — до 0,2 мм.
-
Этап 03
Резьба и крепёж
Выполняем нарезание резьбы и установку запрессовочных бонок, шпилек и гаек из нержавеющей стали.
-
Этап 04
Сварка
TIG — для герметичных корпусов; лазерная — для тонких видимых швов.
-
Этап 05
Финишная обработка
Удаление цветов побежалости, шлифовка швов и защита поверхности по согласованным требованиям.
Подбор технологии
Решение зависит от назначения детали
Заранее определяем, что важнее для конкретного компонента: герметичность, несущая способность, точность посадки или качество видимой поверхности.
Корпуса и электротехнические шкафы
Для влажных сред учитываем герметичность сварных швов и отсутствие острых кромок; для углов предусматриваем последующую зачистку.
Кронштейны и рамы
Сосредотачиваемся на точности гибки и геометрии, важных для установки и несущей способности узла.
Лицевые и декоративные панели
Защищаем лист при раскрое, минимизируем видимые сварные соединения и при необходимости используем механический крепёж.
Перед запросом
Что приложить для расчёта
Чем точнее исходные требования, тем проще оценить технологию, оснастку и стоимость партии.
- Чертёж или 3D-модель DXF или STEP с размерами и требованиями к сборке.
- Материал и толщина Укажите AISI 304 и требуемую толщину листа.
- Требования к поверхности Опишите шлифовку, видимую сторону, плёнку и обработку сварных швов.
- Объём и дополнительные операции Укажите размер партии, резьбы и необходимость запрессовки метизов.
Размер партии помогает определить необходимость оснастки и рассчитать стоимость единицы.
Запрос на расчёт стоимости
Пришлите чертёж и требования к изделию
Для предварительной оценки приложите DXF или STEP и укажите материал, толщину листа, требования к поверхности и объём партии. Мы ответим в течение одного рабочего дня.
Запросить предварительную оценкуПередайте данные проекта
В запросе укажите толщину материала, требования к поверхности и приложите чертёж.