Обработка металла для B2B-производства
Нарезание резьбы для деталей, готовых к сборке
Изготавливаем резьбовые отверстия в листовом металле и корпусных деталях по инженерным чертежам. Объединяем нарезание резьбы с лазерной резкой, гибкой и другими операциями, чтобы вы получили готовые к монтажу компоненты.
Решение подходит для электронных корпусов, электротехнических шкафов, деталей машин и монтажных пластин. Поможем подобрать обработку с учётом толщины материала, глубины и требуемого количества рабочих витков.
M3–M10+
метрические резьбы
От 1,0 мм
толщина листа с учётом отбортовки
10–1000+
деталей в партии
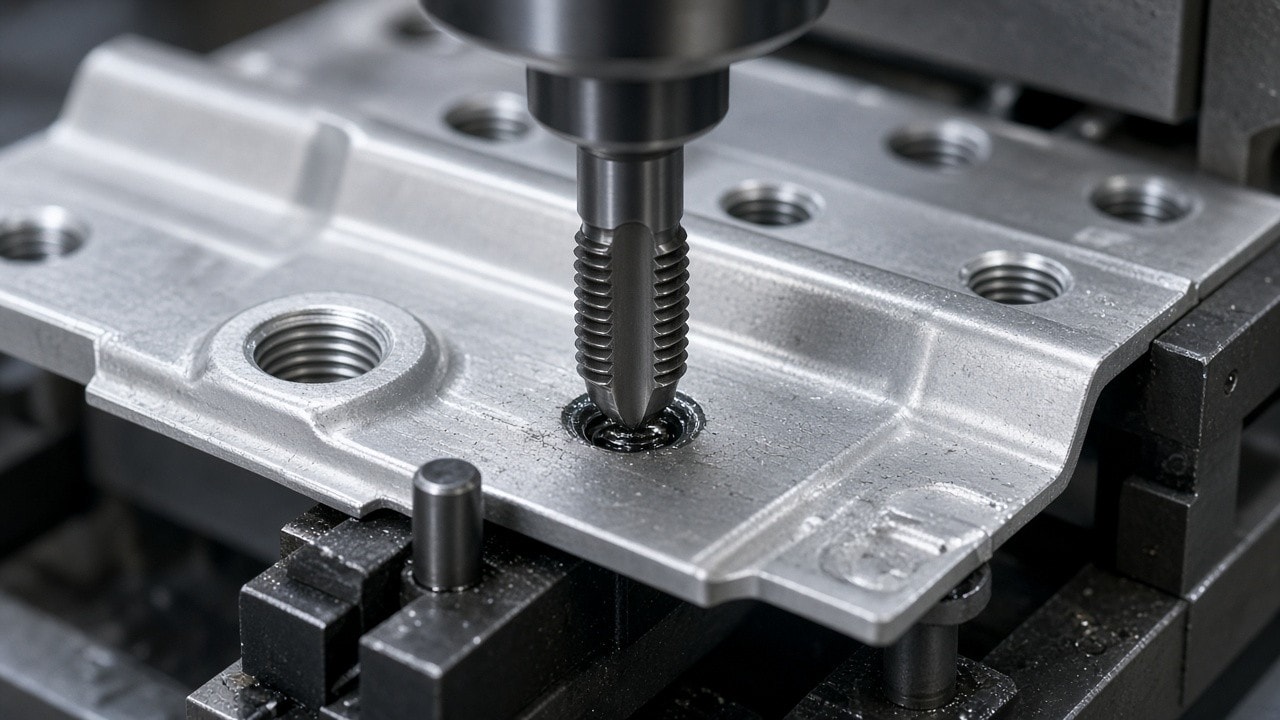
Одна производственная цепочка — меньше внутренних операций
Сочетаем резьбонарезание с лазерной обработкой, гибкой, установкой крепежа и финишной обработкой по задаче проекта.
Параметры обработки
Технические возможности
Обрабатываем тонколистовую сталь, алюминий и нержавеющие сплавы. Конкретный способ и параметры определяем по материалу и чертежу.
- Типы резьбы
- Метрическая: M3, M4, M5, M6, M8, M10 и другие размеры по чертежу.
- Материалы и детали
- Листовой металл, фрезерованные детали, монтажные пластины и корпусные компоненты.
- Толщина листа
- От 1,0 мм с учётом отбортовки. Для тонких листов подберём альтернативный способ крепления.
- Глубина и контроль
- Учитываем глубину глухих отверстий; качество проверяем резьбовыми калибрами «проход/непроход».
Точность начинается с чертежа
Глубина, отверстие под резьбу и рабочие витки
Надёжность соединения зависит не только от номинального размера. При разборе чертежа важно учесть диаметр подготовленного отверстия, толщину металла и полезную глубину резьбы.
Передать чертёж инженеру01
Диаметр подготовленного отверстия
Подбираем диаметр сверления или пробивки для формирования резьбы и надёжной затяжки крепежа.
02
Эффективная глубина
Для глухих отверстий учитываем глубину, достаточную для фиксации, без повреждения лицевой стороны детали.
03
Количество рабочих витков и повторяемость партии
Для тонкого листа оцениваем, можно ли получить нужное зацепление без разрыва стенки. Обработка на станках с ЧПУ и автоматизированных центрах помогает сохранять параметры резьбы в партии от 10 до 1000+ деталей.
Подбор по конструкции
Какой способ крепления подойдёт детали
Нарезание резьбы в основном материале подходит не для каждой толщины. Сравните варианты — инженер проверит решение по вашему чертежу.
Вариант 1
Резьба непосредственно в материале
Подходит для конструкционных сталей толщиной примерно от 2–3 мм, когда требуется прочное соединение в основном материале.
Вариант 2
Отбортовка для увеличения числа витков
Формируем выступающую «горловину» в тонком листе, чтобы увеличить длину резьбового зацепления и обеспечить надёжное крепление.
Вариант 3
PEM для тонкого листа
Запрессовочные гайки — подходящий вариант для листов тоньше 1,5 мм, если нарезание в материале не обеспечивает нужную долговечность соединения.
При необходимости объединяем нарезание резьбы и установку крепежа PEM в одном заказе.
От заготовки до комплектующей
Производство в едином потоке
Нарезание резьбы можно включить в общий маршрут обработки, чтобы сократить межоперационные перемещения и ручную доработку на вашей площадке.
-
Этап 01
Лазерная резка и пробивка
Формируем контур детали и отверстия под резьбу.
-
Этап 02
Гибка
Придаём заготовке форму корпуса, панели или кронштейна.
-
Этап 03
Нарезание резьбы
Выполняем обработку по заданным размерам и глубине.
-
Этап 04
Крепёж и финишная обработка
При необходимости устанавливаем PEM-крепёж; далее деталь может пройти порошковую окраску или анодирование.
Запросить расчёт
Пришлите чертёж с обозначениями резьбы
Для оценки приложите DXF, STEP или PDF и укажите тип и шаг резьбы, допуски по глубине и требования к расположению отверстий, включая перпендикулярность к плоскости.
Инженер проверит параметры и свяжется с вами, чтобы уточнить детали заказа.
Адрес производства
Принимаем заказы на серийное изготовление корпусов, электротехнических шкафов и монтажных комплектующих.