Запрессовка крепежа для серийного производства
Крепёж, установленный точно по чертежу
Устанавливаем PEM-гайки, шпильки, дистанционные стойки и другие запрессовываемые элементы в листовые детали для электроники, серверного оборудования и приборных корпусов. Получайте компоненты, готовые к финальной сборке.
3
автоматических пресса
±0,1 мм
точность позиционирования
M2–M10
диапазон крепежа
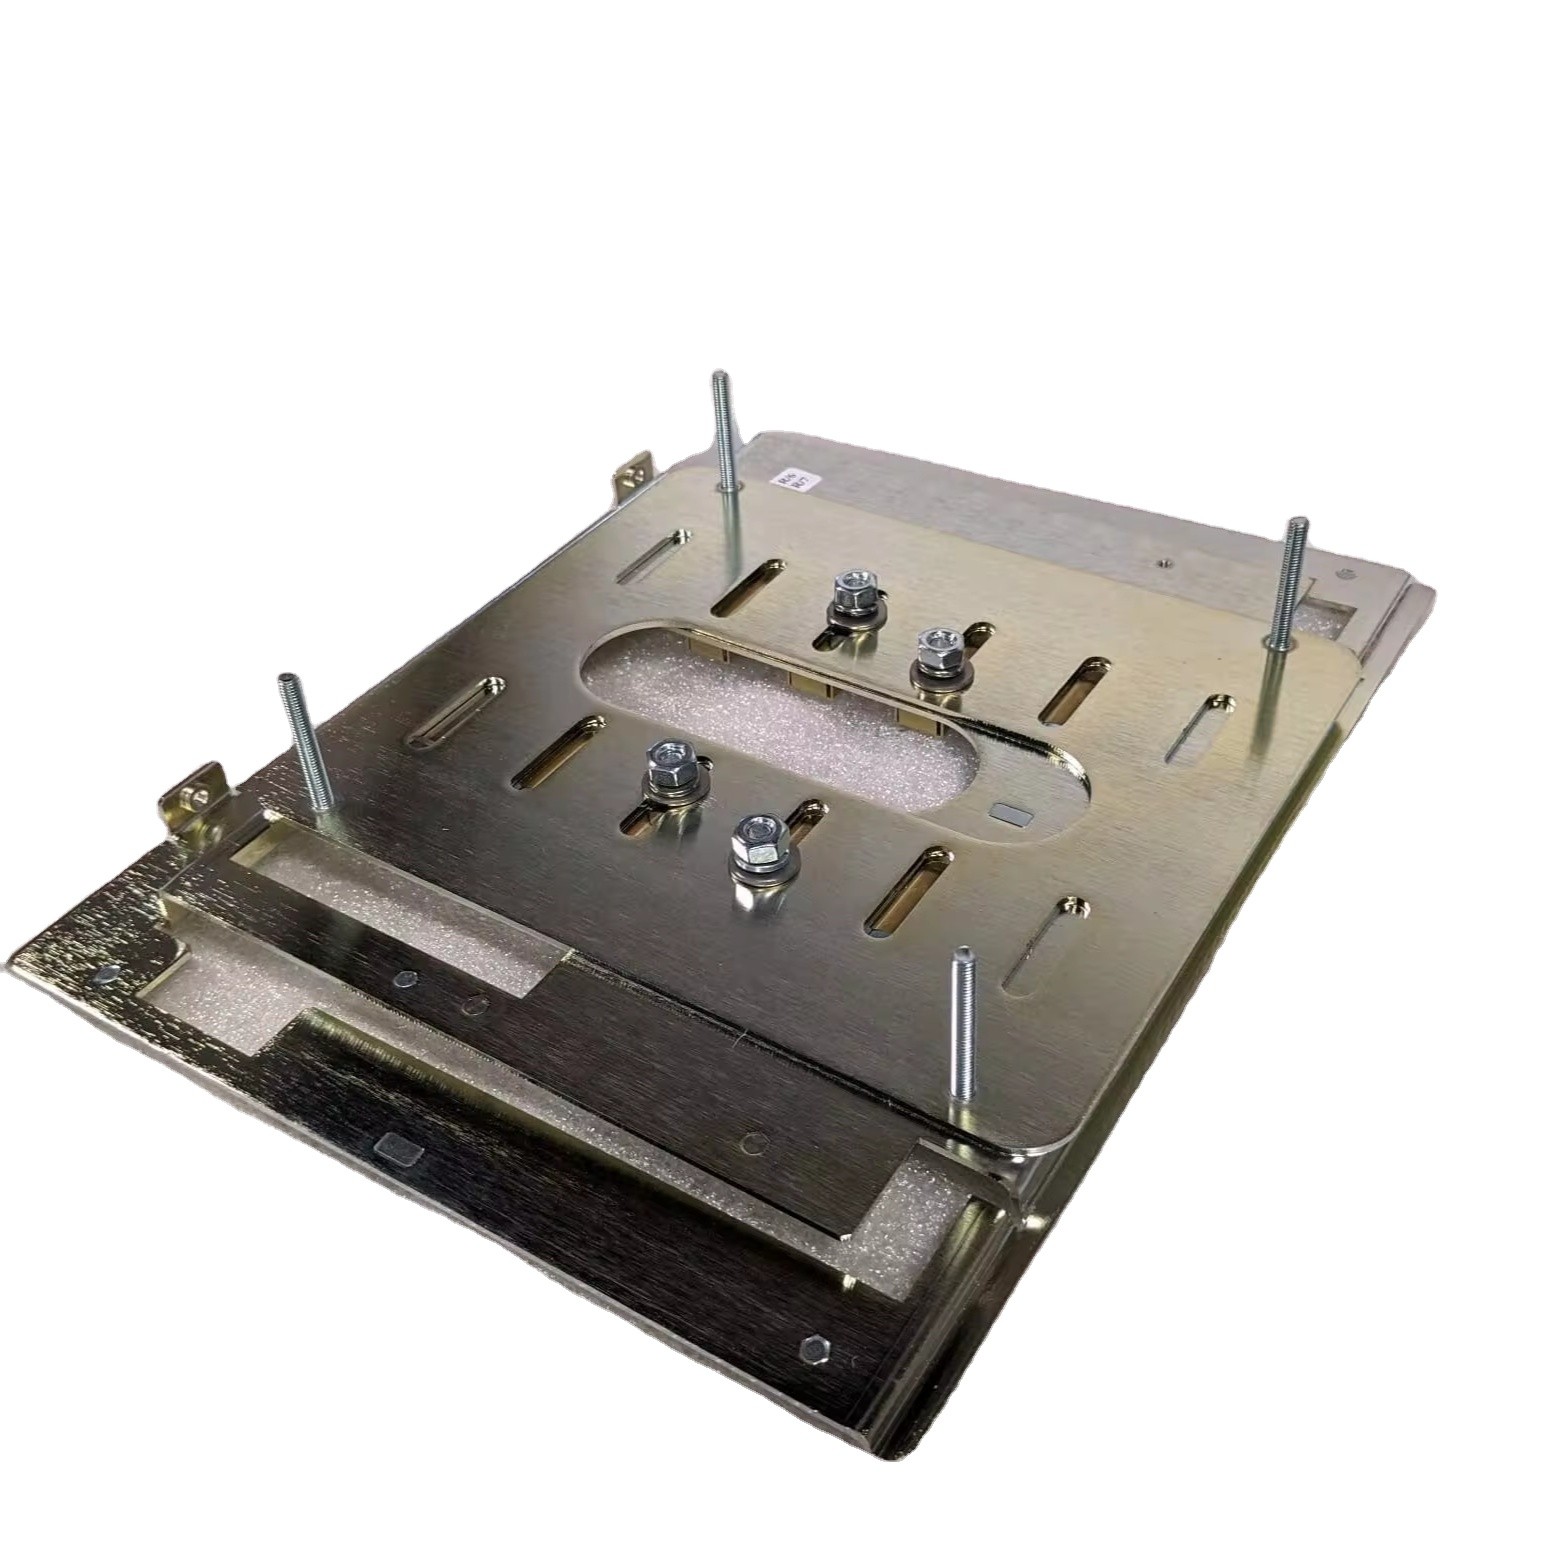
Единый производственный цикл
Запрессовка синхронизирована с изготовлением корпусов, панелей и шасси — без лишних перемещений между производствами.
Производственные возможности
Автоматизация, встроенная в изготовление детали
В Hengtai Leading Technology три специализированных автоматизированных пресса работают с листовыми деталями для электроники, серверных стоек и приборных корпусов. Детали проходят обработку в одном производственном цикле с гибкой листовой обработкой.
Меньше ошибок комплектации
Автоматическая подача крепежа помогает предотвратить пропуск установки и смешивание элементов разных типов.
Точное позиционирование
Оснастка с ЧПУ позволяет размещать крепёж по координатам чертежа, упрощая монтаж плат и компонентов в корпусе.
Сохранение геометрии
Усилие прессования подбирается с учётом толщины листа и типа метиза, чтобы снизить риск коробления панели и повреждения покрытия.
Меньше логистических операций
Получайте деталь с установленным крепежом, готовую к передаче на участок финальной сборки.
Параметры процесса
Технические возможности
Работаем со стандартизированным крепежом типа PEM и аналогами для стальных, нержавеющих и алюминиевых листов.
| Параметр | Возможности |
|---|---|
| Типы крепежа | Гайки, шпильки, дистанционные стойки, клипсы |
| Диаметр резьбы | M2–M10 |
| Толщина материала | От 0,5 до 4,0 мм |
| Точность позиционирования | ±0,1 мм |
| Материал листа | Сталь, нержавеющая сталь, алюминий |
| Подача крепежа | Автоматическая, вибробункер |
Проектирование узла
Проверяем условия установки до запуска
Правильный выбор крепежа на этапе проектирования влияет на надёжность соединения и стоимость изделия. Инженеры проверят чертежи и помогут учесть особенности материала и обработки.
Совместимость материалов
Подбираем материал метиза с учётом материала панели, чтобы снизить риск гальванической коррозии при контакте разнородных металлов.
Расстояние до края
Проверяем расстояния от центра отверстия до кромки листа, необходимые для прочного соединения.
Покрытие и последовательность операций
Учитываем, когда устанавливать крепёж — до или после порошковой окраски либо анодирования, чтобы сохранить необходимый допуск резьбы.
Порядок работы
От документации до детали для сборки
Посмотрите, что происходит на основных этапах выполнения заказа.
Сверяем чертёж и спецификацию
Проверяем места установки, артикулы крепежа, материал листа и объём партии. При необходимости уточняем требования к узлу до начала производства.
Устанавливаем крепёж на автоматизированных прессах
Подача метизов и настройка усилия помогают обеспечить корректную установку, точное позиционирование и сохранение геометрии детали.
Передаём детали, готовые к следующему этапу
Запрессовка выполняется в общем цикле изготовления корпусов, панелей и шасси, сокращая перемещения между цехами и подрядчиками.
Рассчитаем стоимость по вашим данным
Для предварительной оценки подготовьте чертёж PDF или DXF с обозначенными местами установки, BOM со списком крепежа и артикулами производителей, а также объём партии. Ответим в течение одного рабочего дня.
Запрос расчёта
Пришлите BOM, артикулы крепежа и чертёж
Опишите задачу и приложите доступную документацию — специалисты оценят возможность выполнения заказа, стоимость и сроки.
Электронная почта:
Адрес производства: