Раскрой алюминия для промышленного производства
Лазерная резка алюминия: точность для сложных деталей
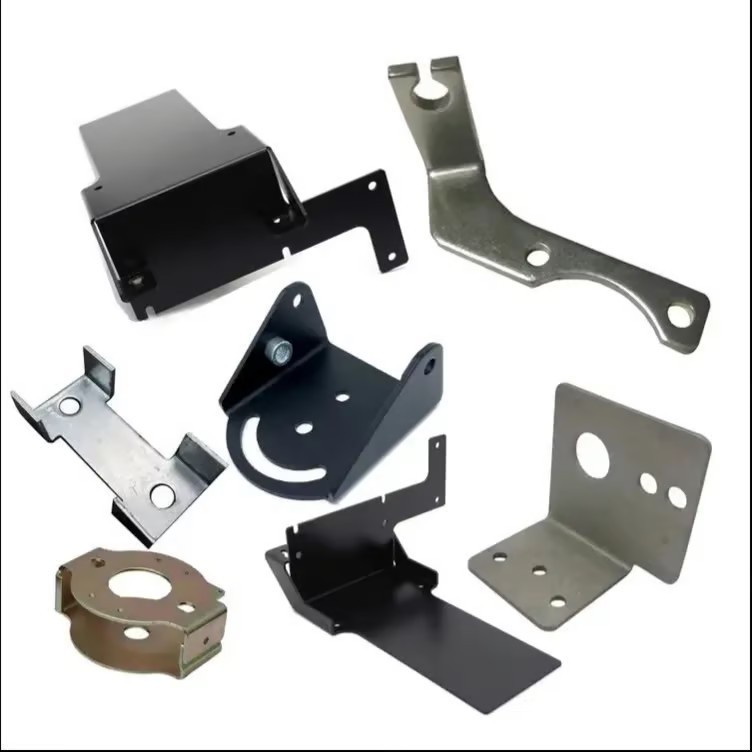
Изготавливаем заготовки для корпусов электроники, систем связи, приборов, легкого оборудования и энергетических установок. Точная геометрия, аккуратная кромка и подготовка деталей к последующей обработке.
- ±0,1–0,2 ммдопуск на резку
- Тонкий листрежимы против коробления
- Полный циклрезка, гибка и отделка
Материал имеет значение
Учитываем свойства алюминиевых сплавов
Высокая теплопроводность и отражающая способность алюминия требуют точной настройки режимов. Для тонких листов минимизируем зону термического влияния, чтобы сохранить плоскостность заготовки и снизить риск деформации.
5052
Подходит для изделий с требованиями к коррозионной стойкости и глубокой вытяжке. Для корпусов приборов часто рассматривают толщину 1,5–3 мм.
6061
Используется в конструкциях, где важны прочность и возможность последующей термообработки.
АМг
Сплавы серии применяют в ответственных деталях, в том числе там, где важна пластичность при гибке.
Важно для гибки: марка, состояние материала и толщина влияют на радиус и результат сгиба. Передавайте эти сведения вместе с чертежом, чтобы заранее учесть припуски и снизить риск трещин.
Технологические возможности Hengtai Leading Technology
Чистый раскрой для точной сборки
Волоконные лазерные станки настроены для обработки алюминиевых сплавов. Контролируем геометрию контура и качество кромки с учетом дальнейшей сборки и финишной отделки.
01 / Точность
Контуры и посадочные отверстия
Допуск на резку составляет ±0,1–0,2 мм — для деталей точного приборостроения и корпусных элементов.
02 / Геометрия
Сложные отверстия и перфорация
Выполняем узкие перемычки и сложные рисунки, востребованные в радиаторных панелях и вентиляционных зонах корпусов.
03 / Кромка
Подготовка к следующим операциям
Качество торца после резки сокращает потребность в механической зачистке и помогает подготовить детали к сварке или анодированию.
От заготовки к готовому узлу
Сохраняем технологическую непрерывность
Лазерная резка — первый этап производственной цепочки. Учитываем требования к следующим операциям, чтобы детали было проще собрать и отделать.
Обсудить проект-
01
Гибка
Учитываем направление проката, состояние и свойства конкретной марки, радиус гиба и припуски, чтобы снизить риск трещин и выдержать геометрию детали.
-
02
Сварка
Подготавливаем кромки с учетом требований к сварному шву и чистоте поверхности.
-
03
Анодирование и покраска
Предусматриваем обезжиривание и удаление заусенцев перед финишной отделкой для равномерного покрытия.
Подготовка расчета
Что приложить к запросу
Полные исходные данные помогают точнее оценить стоимость, технологию и сроки изготовления — особенно если в проекте предусмотрена гибка.
- ✓Чертежи: DXF или DWG с размерами и допусками на посадочные отверстия.
- ✓Материал: марка и состояние сплава, например АМг3 или 5052-H32.
- ✓Толщина листа и требования к поверхности, включая наличие защитной пленки.
- ✓Для гибки: радиус, направление сгиба и требования к готовой детали.
Нет готовой конструкторской документации?
Инженеры помогут адаптировать эскиз под возможности лазерного оборудования. Присылайте чертежи и спецификацию — рассматриваем как прототипы, так и серийные партии для энергетического и коммуникационного секторов.
Отправить запрос на расчетПеред отправкой чертежей
Практические уточнения
Запрос на расчет
Обсудим вашу задачу
Пришлите чертежи и спецификацию, указав сплав, состояние материала, толщину и требования к дальнейшей обработке. Мы свяжемся с вами, чтобы обсудить стоимость, сроки и технологические особенности заказа.
Работаем с прототипами и серийными партиями для электроники, связи, приборостроения и энергетического оборудования.